

具体描述
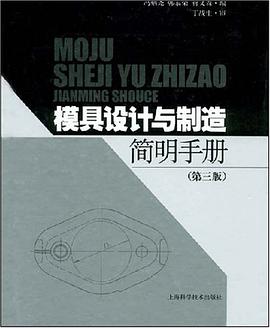
《模具设计与制造简明手册》共五篇。前三篇分别叙述了冲压挤压模设计、塑料模设计、金属压铸模及其他模设计。第四篇介绍了模具材料和热处理,末篇综述了模具制造。附录中列出了与模具设计制造有关的通用数据表和模具名词术语汉英对照。全书文字简明,图表数据翔实,阐明有关成形工艺特点、模具设计一般原则及制造要点,并举以典型实例。
《模具设计与制造简明手册》主要供从事模具设计、制造的技术人员阅读,也适于大专院校模具、机械加工、塑性成形等专业的师生参考。
作者简介
目录信息
第一章 冲压用原材料
一、材料的性能和试验方法
(一)材料性能
(二)材料性能试验方法
1.板材拉伸试验
2.工艺试验
二、材料规格和成形性能指标
(一)黑色金属
1.钢板和钢带
2.镀层钢板和钢带
3.叠层复合板
(二)有色金属
1.铝及铝合金板、带材
2.铜及铜合金板、带材
3.镍及镍合金板、带材
4.铝、铜及其合金牌号对照
(三)非金属
三、理论重量
第二章 冷冲压设备
一、曲柄压力机
(一)主要技术参数
1.公称压力
2.滑块行程
3.滑块行程次数
4.闭合高度和装模高度
5.工作台(垫板)、滑块底面尺寸
(二)精度
(三)技术规格
(四)压力机型号选择
二、高速压力机
三、精冲压力机
四、拉深压力机
五、冷挤压机
第三章 冲压件工艺性
一、冲裁件
(一)最小冲孔尺寸
(二)凸凹部分尺寸
(三)孔间距和孔壁距
(四)圆角半径
(五)精度和尺寸偏差
(六)断面粗糙度和毛刺
二、精冲件
(一)圆角半径
(二)孔径和孔问(边)距
(三)槽宽和槽边距
(四)窄悬臂
(五)齿形
(六)精冲件精度
(七)精冲件材料
(八)断面粗糙度和毛刺、塌角
三、弯曲件
(一)最小弯曲半径
(二)弯边高度
(三)孔边距
(四)工艺切口(槽)
(五)形状
(六)弯曲件精度
四、拉深和成形件
(一)圆角半径
(二)形状
(三)尺寸标注要求
(四)拉深和成形件精度
五、挤压件
(一)形状
(二)尺寸
1.反挤压件
2.正挤压件
3.复合挤压件
(三)精度
(四)材料
六、冲压件结构工艺性的改善
第四章 冲裁模设计
一、冲裁间隙
二、凸、凹模刃口尺寸
三、排样
四、搭边和条料宽度
五、冲裁工艺力和压力中心
六、冲裁模的类型和基本构成
(一)冲裁模的分类方式
(二)基本构成
七、零部件结构
(一)凸模与凹模
1.刃口形式
2.凸、凹模的类型和紧固方式
3.凸模长度和凹模外形尺寸
4.凸凹模的最小壁厚
(二)导料、侧压装置
(三)定距定位装置
(四)卸料(件)装置
(五)弹顶、推出装置
(六)模柄和模座
(七)零件材料与热处理
八、冲裁模结构设计
(一)单工序模
1.设计要点
2.典型结构
(二)复合模
1.设计要点
2.典型结构
(三)级进模
1.设计要点
2.典型结构
九、精冲工艺和精冲模具
(一)齿圈压板精冲
(二)精冲模具的基本类型
1.活动凸模式精冲模
2.固定凸模式精冲模
(三)模具零件的安装方式和配合尺寸要求
(四)典型结构
(五)零件材料及精冲辅助工序
1.零件材料
2.精冲辅助工序
十、冲裁件质量分析
第五章 弯曲模设计
一、弯曲件的展开长度
二、弯曲件回弹
三、弯曲力四、凸、凹模设计
(一)凸、凹模工作部分尺寸
(二)凸、凹模间隙
(三)其他结构尺寸
(四)凸、凹模紧固方式
(五)凸、凹模材料及热处理
五、送料和托料方式
六、弯曲工序安排和基本成形方法
七、弯曲模结构设计
(一)设计要点
(二)典型结构
八、弯曲件质量分析
第六章 拉深模设计
一、旋转体件拉深
(一)圆筒形件拉深变形特点
(二)毛坯尺寸
(三)变形程度
(四)无凸缘圆筒形件拉深
(五)带凸缘圆筒形件拉深
(六)阶梯形件拉深
(七)锥形件拉深
二、盒形件拉深
(一)变形特点
(二)毛坯形状
(三)变形程度
(四)工序尺寸计算
三、带料连续拉深
四、变薄拉深
五、压边和压边力
六、拉深力和拉深功
七、拉深凸、凹模设计
(一)凸、凹模工作部分尺寸
(二)凸、凹模间隙
(三)圆角半径
(四)底部形状和排气孔
(五)材料选用
八、拉深模结构设计
(一)首次拉深模
(二)后次拉深模
(三)反拉深模
(四)复合拉深模
(五)连续拉深模
(六)变薄拉深模
九、拉深辅助工序
十、拉深件质量分析
第七章 成形模设计
一、胀形
(一)起伏成形
1.压加强肋
2.压凸台
3.膜片成形
(二)空心毛坯胀形
二、翻边
(一)内孔翻边
1.圆孔翻边
2.异形孔翻边
(二)外缘翻边
(三)变薄翻边
三、缩口四、其他成形五、成形工艺力
六、成形模结构设计
(一)膜片成形模
(二)罩盖胀形模
(三)镦压式胀形模
(四)三通管胀形模
(五)拉深件翻边模
(六)内外缘翻边模
(七)落料一拉深一冲孔一翻边复合模
(八)带夹紧装置的缩口模
第八章 挤压模设计
一、挤压基本方法
二、变形程度
三、挤压件图形与毛坯尺寸
四、挤压力
五、凸、凹模设计
(一)结构形式和固定方式
(二)导向设计
(三)尺寸计算和其他尺寸参数
(四)预应力组合凹模
(五)凸、凹模的失效形式及材料选用
六、卸件装置
七、顶出装置八、挤压模结构设计
(一)设计要点
(二)典型结构
1.反挤压模
2.正挤压模
3.复合挤压模九、软化、表面处理和润滑
(一)软化
(二)表面处理
(三)润滑十、挤压件质量分析
第九章 自动装置、自动模及冲压安全技术
一、自动装置
(一)送料装置
1.条料、卷料送料装置
2.坯件送料装置
(二)取件装置
(三)理件装置
二、自动模
(一)自动送料模
(二)自动取件模
(三)自动叠装模
(四)子模结构的自动级进模
三、冲压安全技术
(一)操作安全措施
(二)模具结构安全措施
(三)设备安全措施
第十章 模具零件、模架及典型组合
一、模具零件
(一)凸模与凹模
(二)定位、定距零件
1.挡料销(块)
2.导正销
3.侧刃、侧刃挡块
(三)侧压与导料零件
(四)卸料与弹顶零件
1.废料切刀
2.卸料螺钉及其加长套
3.顶板、顶杆与推杆
(五)导向零件
1.滑动导柱、导套
2.滚动导柱、导套及钢球保持圈
3.可卸导柱及其衬套
4.小导柱、导套
(六)支承零件
1.单凸模固定板
2.模柄
3.带柄上模座
4.铸铁模座
5.弯曲模下模座
二、模架
(一)模架的类型及分级技术指标
(二)模架规格
1.滑动导向模架
2.滚动导向模架
(三)模板与垫板规格
三、典型组合
(一)固定卸料纵向送料
(二)固定卸料横向送料
(三)弹压卸料纵向送料
(四)弹压卸料横向送料
(五)复合模矩形厚凹模
(六)复合模矩形薄凹模
(七)复合模圆形厚凹模
(八)复合模圆形薄凹模
(九)弹压导板模纵向送料
(十)弹压导板模横向送料
四、零件和冲模技术条件
(一)冲模零件技术条件
(二)冲模技术条件
第二篇 塑料模设计
第一章 塑料及其性能
一、热固性塑料
(一)酚醛塑料
(二)氨基塑料
(三)热固性塑料性能
二、热塑性塑料
(一)热塑性塑料和树脂缩写代号
(二)热塑性塑料性能
第二章 模塑工艺
一、塑件工艺性和结构分析
(一)工艺性
1.尺寸精度
2.脱模斜度
3.壁厚和圆角
4.支承面和加强肋
5.孔
6.紧固支座
7.螺纹和齿轮
8.文字、符号和凸凹纹
9.嵌件
(二)结构分析
二、模塑成形工艺
(一)热固性塑料模塑成形工艺
(二)热塑性塑料注射成形工艺
三、塑件质量分析和模具调试
第三章 模塑成形设备
一、成形设备技术规格
(一)液压机
(二)注射机
二、设备选择
(一)液压机选择
(二)注射机选择
第四章 注射模设计
一、分型面与浇注系统
(一)分型面
(二)浇注系统
1.普通浇注系统2.无流道浇注系统
二、侧向分型与抽芯机构
(一)常用抽芯机构的特点及应用
(二)斜销侧向分型与抽芯机构
(三)斜滑块侧向分型与抽芯机构
(四)其他抽芯形式
三、推出机构与复位机构
(一)一次推出机构
1.推杆推出
2.推管推出
3.推件板推出
4.推块推出
5.气压推出
6.成形镶件和型腔推出
7.多元件联合推出
(二)二次推出机构
(三)双推出机构
(四)辅助推出机构
(五)其他推出机构
(六)复位机构
四、注射模典型图例
(一)热塑性塑料注射模
(二)热固性塑料注射模
(三)热流道注射模
五、模架组合与模具零件
(一)注射模中小型标准模架
(二)注射模大型标准模架
(三)模具零件结构及尺寸
1.成形零件
2.导向零件
3.浇注系统零件
4.抽芯机构零件
5.推出和复位机构零件
6.定位和支承零件
7.冷却系统零件
(四)模具零件配合关系
(五)模具零件计算
(六)模具零件常用材料
第五章 压缩模与压注模设计
一、压缩模设计
(一)施压方向
(二)排气、溢料槽
(三)承压面
(四)卸模架
(五)加热装置
(六)成形零件
1.凹模
2.凸模
3.螺纹型芯、型环
(七)结构零件
二、压注模设计
(一)浇注系统
(二)排气槽
(三)加料室
(四)压料柱塞
三、压缩模和压注模模架
四、模具结构图例
第三篇 金属压铸模和其他模设计
第一章 金属压铸模设计
一、压铸合金与压铸工艺
(一)压铸合金
(二)压铸工艺
1.压铸件工艺性
2.压铸成形工艺参数
二、压铸设备
(一)压铸机分类和应用特点
(二)压铸机规格
(三)液压抽芯器规格
(四)压铸机选择
三、分型面与浇注系统
(一)分型面
(二)浇注系统
1.直浇道
2.横浇道
3.内浇口
4.溢流槽
5.排气槽
四、常用机构与压铸模图例
(一)常用机构
1.抽芯机构
2.推出机构
3.多次分型辅助机构
4.先复位机构
(二)压铸模图例五、模具零件设计
(一)模具零件结构及尺寸
1.模架零件
2.成形零件
3.导向零件
4.浇注系统零件
5.抽芯机构零件
6.推出
机构零件
7.支承和限位零件
(二)模具零件配合关系和表面粗糙度
(三)模具零件计算
(四)模具零件常用材料
第二章 其他模设计
一、粉末冶金模设计
(一)粉末冶金材料
1.烧结钢
2.有色金属烧结材料
3.其他材料
(二)粉末冶金件成形方法
(三)压坯形状和精度
(四)压坯密度和压制方式
(五)不等高压坯和装粉高度
(六)压制上面的选择
(七)精整
(八)粉末冶金模图例
二、橡胶模设计
(一)橡胶及其性能
(二)橡胶制件工艺性
(三)压模设计要点
(四)传递模设计要点
(五)注压模设计要点
(六)橡胶模图例
第四篇 模具零件热处理和模具材料
第一章 模具零件热处理
一、常用热处理设备
二、退火与正火
(一)分类
(二)规范
三、淬火与回火
(一)淬火
(二)回火
(三)冷处理
(四)淬火、回火件缺陷
四、渗碳
(一)固体渗碳
(二)气体渗碳
(三)渗碳件常用的热处理工艺
(四)渗碳件缺陷
五、渗氮
六、氮碳共渗
七、渗硼
(一)固体渗硼
(二)盐浴渗硼
(三)渗硼件缺陷
第二章 模具材料
一、冷作模具钢
(一)一般性能要求
(二)冷作模具钢的性能和热处理规范
1.碳素工具钢2.合金模具钢3.高速钢
4.基体钢
二、塑料模具钢
(一)一般性能要求
(二)塑料模具钢的性能特点
1.优质碳素塑料模具钢
2.预硬化型塑料模具钢
3.渗碳型塑料模具钢
4.时效硬化型塑料模具钢
5.耐腐蚀型塑料模具钢
三、热作模具钢
(一)一般性能要求
(二)热作模具钢的性能和热处理规范
四、无磁模具钢
五、硬质合金和钢结硬质合金
(一)硬质合金
(二)钢结硬质合金
六、国外模具钢
七、模具材料选用和牌号对照
第五篇 模具制造
第一章 毛坯制备和标准模板
一、毛坯制备
(一)锻件下料尺寸
(二)锻造工艺
1.坯料准备
2.坯料加热
3.自由锻锤选择
4.锻造方法
5.锻件冷却
(三)模具钢锻造和退火工艺规范
二、标准模板
第二章 铣削加工
一、立铣、万能工具铣加工
(一)立式铣床和万能工具铣床规格
(二)加工工艺
二、数控铣加工
(一)铣床技术规格和坐标系
(二)数值计算和处理
1.基点和节点
2.刀具中心轨迹
3.尺寸换
算和公差转换
(三)指令代码和程序格式
1.代码类别
2.程序格式
3.指令代码的应
用4.不同编辑指令系统
(四)数控加工工艺及加工实例
1.加工工艺
2.加工实例
第三章 磨削加工
一、平面磨削
(一)平面磨床主要技术规格
(二)平面磨削夹具
(三)平面磨削工艺
二、外圆磨削
(一)外圆磨床主要技术规格
(二)外圆磨削工艺
三、内圆磨削
(一)内圆磨床主要技术规格
(二)内圆磨削工艺
四、成形磨削
(一)工具曲线磨床主要技术规格
(二)成形磨削方法
l_成形砂轮磨削法
2.利用夹具的成形磨削法
3.工具曲线磨床上成形磨削
五、光学曲线磨削
(一)光学曲线磨床主要技术规格
(二)光学曲线磨削工艺
1.绘制放大图
2.工件装夹和定位
3.照明方式
4.磨削方法六、坐标磨削
六、坐标磨削
(一)坐标磨床主要技术规格
(二)坐标磨削工艺平
1.磨削方法
2.基准选择和工件装夹
3.磨削顺序
4.砂轮选择
5.磨削余量和磨削用量选择
6.工件处理
(三)坐标磨削实例第四章 坐标镗削加工
第四章 坐标镗削加工
一、坐标镗床主要技术规格
二、加工工艺
(一)基准找正
(二)孔系加工
(三)划线和冲中心孔
第五章 电火花加工
一、电火花成形加工
(一)机床主要技术规格
(二)电火花成形加工工艺
1.成形加工基本方法
2.电规准选择
3.电极设计
4.工作液和排屑方法
(三)机床专用附件
(四)电火花加工实例
二、电火花线切割加工
(一)机床主要技术规格
(二)线切割加工工艺
1.电参数对工艺指标的影响
2.非电参数对工艺指标的影响
(三)编程方法
1.人工编程基本规则
2.IS0代码编程
3.计算机自动编程
(四)线切割加工实例
第六章 其他加工
一、型腔冷挤压加工
(一)型腔冷挤压设备
(二)型腔冷挤压工艺
(三)实例和废品分析
二、电铸
(一)电铸工艺过程
(二)母模制备
(三)电铸方法
三、型腔表面花纹加工
(一)照相腐蚀法
1.画稿
2.制版
3.模具零件的要求
(二)丝印转移腐蚀法
(三)亚光型面电火花法和喷砂(丸)法
四、模具型面研抛
(一)研磨剂
(二)研抛工艺
(三)研抛工具五、镀铬
(一)模具镀铬前准备
(二)阳极、辅助阳极和阴极挂具、辅助阴极
(三)镀铬液配方、配制及维护
(四)镀铬工艺过程
第七章 模具装配
一、冲模装配
(一)冲模零件组装
(二)凸、凹模间隙控制方法
(三)冲模装配实例
二、型腔模装配
(一)型腔模零件组装
(二)型腔模装配实例附录
一、公差和配合
二、形状和位置公差
三、弹簧和聚氨酯弹性体
四、紧固连接件
五、螺钉(螺栓)安装和连接尺寸
六、模具名词及相关术语汉英对照
· · · · · · (收起)
读后感
用户评价
这本书的语言风格是极其务实的,可以说是“干货满满,废话一句没有”。作者的表达非常精炼,每一个句子都像是在传递一个经过反复验证的工程结论,没有任何冗余的修饰或过于学术化的长篇大论。阅读时,你会感觉到自己像是在和一位经验极其丰富的老前辈对话,他只告诉你解决问题的最有效路径。比如在处理尺寸链公差累积的章节里,他直接给出了一个基于最小/最大实体原则的快速估算表格,并附带了在何种情况下应该采用更保守的统计学方法进行修正的明确指引,这种实用主义至上的态度,极大地提高了我的工作效率预期。
评分这本书的装帧设计实在是没得挑剔,硬壳封面拿在手里沉甸甸的,给人一种专业可靠的感觉。内页的纸张选得也很有质感,印刷的字体清晰锐利,即便是长时间阅读也不会感到眼睛疲劳。封面那幅抽象的几何图形设计,虽然没有直接展现模具的细节,但那种精准与结构感,似乎已经预示了内容会是严谨而富有逻辑性的。我特别留意了一下目录的排版,结构清晰,章节划分合理,看起来作者在内容组织上下了不少功夫。特别是图表的插入位置和标注,都做得非常考究,让人在浏览时能迅速捕捉到关键信息。就从这本书的外在包装和初步印象来看,它绝对是值得收藏的一本工具书,光是放在书架上,都显得很有分量感。看得出来,出版方在发行这本手册时,是抱着要做一本精品的心态来对待的,这一点从细节处理上就可见一斑。
评分我对这本书的理论深度感到非常惊讶。它不是那种浮于表面的、只罗列公式和术语的入门读物。相反,它似乎深入探讨了材料科学与成型工艺之间的深层联系。我翻阅了其中关于热流道系统的章节,作者不仅描述了其结构,还非常细致地分析了不同加热元件对塑化效果的影响,以及如何通过优化温度曲线来控制型腔内的压力分布。这种从宏观到微观的剖析角度,对于真正想理解“为什么”而不是仅仅知道“怎么做”的工程师来说,无疑是巨大的福音。书中对失效分析的论述也极其到位,列举了大量实际案例,并将其归因于设计阶段的哪些决策失误,这种反向推导的逻辑非常具有启发性,让人读完后会不自觉地反思自己以往的设计习惯。
评分这本书在插图和示意图的应用上,简直达到了教科书级别的标准。我印象最深的是关于拔模斜度的讲解部分,它没有采用那种呆板的、单一角度的二维剖视图。而是提供了多组不同复杂曲面形状的零件示例,用三维透视图清晰地展示了“理想拔模角”和“实际操作中因公差和结构限制而需要妥协的拔模角”之间的权衡过程。更难得的是,很多关键结构件(比如镶块的定位方式、冷却水的流道布局)都配有高精度的爆炸图,使得原本抽象的装配关系变得一目了然。这种可视化处理,极大地降低了理解复杂机械构造的门槛,对于需要快速掌握新机构的设计人员来说,比单纯的文字描述有效率高出太多。
评分我个人觉得,这本书最宝贵的一点在于它对“制造可行性”的强调。很多设计手册只关注了“如何设计”,而这本书却贯穿始终地提醒读者,每一个设计决策都必须落实在车间和加工中心的实际操作中。例如,在介绍复杂曲面处理时,它详细对比了五轴加工与电火花加工(EDM)的成本、精度和时间效率,并且针对不同批量给出了推荐的加工策略。这使得这本书不仅仅是一本设计参考,更像是一本集成了生产管理思维的综合指南。它成功地搭建了设计图纸与实际生产车间之间的那座桥梁,让设计不再是纸上谈兵,而是真正具备了可执行性。
评分 评分 评分 评分 评分相关图书






本站所有内容均为互联网搜索引擎提供的公开搜索信息,本站不存储任何数据与内容,任何内容与数据均与本站无关,如有需要请联系相关搜索引擎包括但不限于百度,google,bing,sogou 等
© 2026 onlinetoolsland.com All Rights Reserved. 本本书屋 版权所有